OEE, Fabrikanızın Sağlık Raporudur
Vardiya sonunda elinizdeki Excel tablosuna bakıp "bugün iyi miydik, kötü müydük?" diye sorduğunuz oldu mu? Çoğu üretim müdürü bu soruya içgüdüyle cevap verir — "gayet iyiydi" ya da "bugün felaketti" gibi. Ama içgüdü, bir üretim hattını yönetmek için yeterli değildir.
OEE (Overall Equipment Effectiveness / Toplam Ekipman Etkinliği), tam olarak bu soruyu net bir sayıyla cevaplayan metriktir. Bir doktorun tansiyon, nabız ve ateşinize bakıp genel sağlık durumunuzu tek bakışta anlaması gibi, OEE de makinenizin kullanılabilirliğini, hızını ve ürettiği kaliteyi tek bir yüzdede birleştirir. Bu yazıda OEE hesaplama formülünü, gerçek bir OEE hesaplama örneğini adım adım göreceğiz ve neden artık Excel'e güvenmemeniz gerektiğini konuşacağız.
OEE Nedir? (Kısaca ve Net Anlatım)
OEE nedir sorusunun en basit cevabı şudur: bir makinenin, mükemmel koşullarda üretebileceği miktara kıyasla, gerçekte ne kadar verimli çalıştığını gösteren yüzdelik bir puandır.
%100 OEE, teorik olarak imkansız bir senaryoyu ifade eder: makine hiç durmadan, en yüksek hızında, hiç hatalı ürün üretmeden çalışıyor demektir. Gerçek dünyada böyle bir fabrika yoktur — ama OEE'nin amacı zaten "mükemmele" ulaşmak değil, mevcut durumunuzla mükemmel arasındaki farkı sayısallaştırıp, o farkı nerede kaybettiğinizi göstermektir.
OEE Hesaplama Bileşenleri Nelerdir?
OEE, tek başına ölçülen bir şey değildir — üç ayrı metriğin çarpımından oluşur. Kullanılabilirlik, performans ve kalite üçlüsünü anlamadan OEE'yi anlamak mümkün değil.
Kullanılabilirlik (Availability): Makine Ne Kadar Süre Çalıştı?
Kullanılabilirlik, planladığınız üretim süresinin ne kadarının gerçekten üretimle geçtiğini gösterir. Düşürücüsü bellidir: plansız arızalar, malzeme bekleme, operatör bekleme ve set-up (ayar) süreleri.
Sahadan bir örnek verelim: Vardiyanız 450 dakika planlı üretim süresine sahip. Ama kalıp değişimi 20 dakika, ani bir elektrik arızası 15 dakika, malzeme gelmediği için bekleme 10 dakika sürdü. Bu 45 dakika, "kullanılabilirlik kaybı" olarak OEE'nizi doğrudan aşağı çeker — üstelik bu süreleri Excel'e günün sonunda hafızanızdan yazıyorsanız, gerçek süre neredeyse kesin yanlış giriliyordur.
Performans (Performance): Makine Olması Gerektiği Hızda mı Çalıştı?
Performans, makinenin teorik/ideal hızına göre gerçekte ne kadar hızlı çalıştığını ölçer. Burada asıl tuzak, "büyük" duruşlar değil, kimsenin fark etmediği mikro duruşlardır: birkaç saniyelik sıkışmalar, hafif yavaşlamalar, operatörün ürünü elle düzeltmesi için harcadığı saniyeler. Bunlar tek tek küçüktür ama vardiya sonunda toplandığında OEE'nizin performans bacağını ciddi şekilde eritir — ve bunlar tam olarak Excel'e asla yazılmayan kayıplardır, çünkü kimse 8 saniyelik bir mikro duruşu not almaz.
Kalite (Quality): Üretilen Parçaların Kaçı Sağlam?
Kalite bileşeni basittir: üretilen toplam parçanın kaçının satılabilir/sağlam olduğu. Fire, hurda, yeniden işleme gerektiren parçalar burada devreye girer. Kullanılabilirlik ve performans ne kadar yüksek olursa olsun, ürettiğiniz parçaların büyük kısmı hatalıysa, bu tüm emeğinizi boşa çıkarır.
Adım Adım OEE Hesaplama Formülü
İşte aradığınız OEE hesaplama formülü, tüm karmaşıklığına rağmen aslında çok basittir:
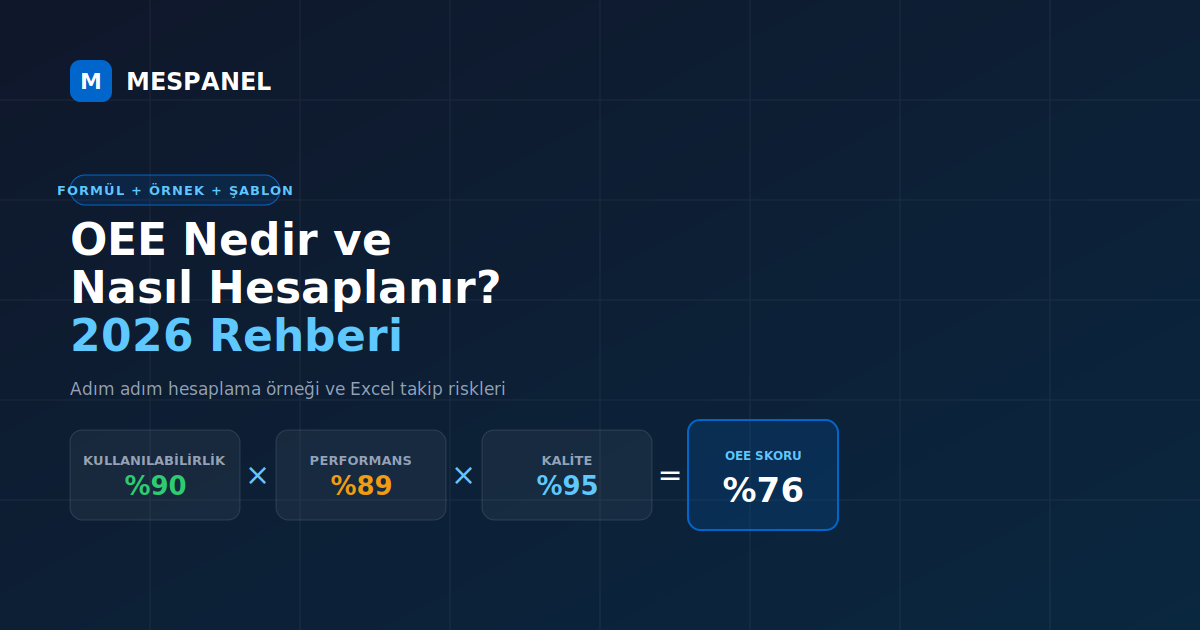
OEE = Kullanılabilirlik × Performans × Kalite
Burada anlaşılması gereken en kritik nokta şu: OEE, bir zincir gibi davranır — zincir en zayıf halkası kadar güçlüdür. Kullanılabilirliğiniz %100, performansınız %100 olsa bile, ürettiğiniz her parça hurdaysa (Kalite = %0), OEE'niz de tam olarak %0'dır. Bu üç metrikten hiçbiri diğerini telafi edemez — hepsi aynı anda güçlü olmak zorundadır.
Vaka Analizi: Gerçek Bir OEE Hesaplama Örneği
Teoriyi bir kenara bırakıp, gerçek sayılarla ilerleyelim. Aşağıdaki senaryo, ortalama bir fabrika vardiyasını temsil ediyor:
Veriler:
- Planlanan Üretim Süresi: 450 dakika (8 saatlik vardiya - 30 dakika mola)
- Duruş Süresi (arıza + ayar + bekleme): 45 dakika
- İdeal Çevrim Süresi: 1 dakika/adet
- Toplam Üretilen Parça: 360 adet
- Sağlam (satılabilir) Parça: 342 adet
Adım 1 — Kullanılabilirlik:
Çalışma Süresi = 450 − 45 = 405 dakika
Kullanılabilirlik = 405 / 450 = %90
Adım 2 — Performans:
İdeal üretim süresi = 1 dakika × 360 adet = 360 dakika
Performans = 360 / 405 = %88,9
Adım 3 — Kalite:
Kalite = 342 / 360 = %95
Adım 4 — OEE:
OEE = %90 × %88,9 × %95 ≈ %76
Görüldüğü gibi, tek tek bakıldığında "fena değil" görünen üç oran (%90, %89, %95), çarpıldığında toplam verimliliğin aslında %76 olduğunu ortaya koyuyor — yani üretim kapasitenizin %24'ünü kaybediyorsunuz, üstelik hiçbir metrik "kötü" görünmüyorken.
Formüllerle uğraşmak istemiyor musunuz? Bu hesaplamayı elle yapmak yerine, sayfamızın üstünde yer alan Ücretsiz Online OEE Hesaplayıcı ile fabrikanızın gerçek skorunu 30 saniyede görün — üstelik hangi alanda en çok kayıp yaşadığınızı da otomatik gösteriyor.
6 Büyük Kayıp (Six Big Losses) ile OEE İlişkisi
OEE'nin arkasındaki üç metrik, aslında endüstri mühendisliğinde "6 Büyük Kayıp" (Six Big Losses) olarak bilinen kayıp kategorilerinin bir özetidir:
- Arıza (Breakdown) → Kullanılabilirliği düşürür
- Set-up / Ayar Kayıpları → Kullanılabilirliği düşürür
- Mikro Duruşlar (Küçük Duruşlar) → Performansı düşürür
- Hız Kayıpları → Performansı düşürür
- Başlangıç Kalite Kayıpları (Devreye Alma Fireleri) → Kaliteyi düşürür
- Üretim Kalite Kayıpları (Süreç İçi Fire) → Kaliteyi düşürür
Bu altı kaybı ayrı ayrı takip edebilmek, OEE'nizi iyileştirmenin gerçek anahtarıdır — çünkü "OEE düşük" demek yetmez, hangi kayıp türünün asıl suçlu olduğunu bilmeniz gerekir.
Dünya Standartlarında OEE Skoru Kaç Olmalıdır?
Peki yukarıdaki örnekteki %76 iyi mi, kötü mü? Sektörde kabul gören üç referans nokta vardır:
- %40-%60: Türkiye'de birçok fabrikada rastlanan, "tipik" ama geliştirilebilir seviye
- %60-%75: Ortalama, kabul edilebilir ama hâlâ ciddi kayıp barındıran seviye
- %85 ve üzeri: World Class Manufacturing (Dünya Klasında Üretim) hedefi — birçok küresel otomotiv ve elektronik üreticisinin standart kabul ettiği eşik
Yukarıdaki %76'lık örneğimiz, ortalamanın üzerinde ama world class seviyenin altında — yani iyileştirme potansiyeli hâlâ yüksek bir fabrika demek.
Excel ile OEE Takip Etmenin 3 Büyük Riski
Birçok fabrika OEE'yi Excel üzerinden takip etmeye çalışır. Başlangıç için makul bir yöntemdir, ama üç ciddi riski beraberinde getirir:
1. Veri Kayıpları: Vardiya sonunda elle girilen veriler, operatörün "hatırladığı kadarıyla" yazdığı tahminlerdir. 8 saniyelik bir mikro duruş, bir saatlik unutulan bir bekleme süresi — bunların hiçbiri Excel'e asla girmez.
2. İnsan Hatası: Yanlış hücreye yazılan bir rakam, kopyalanırken kayan bir formül, unutulan bir güncelleme — Excel'de bu hatalar sessizce birikir ve aylar sonra fark edilir.
3. Geriye Dönük Analiz: Excel size dün ne olduğunu söyler, şu an ne olduğunu değil. Bir makine şu anda duruyorsa, bunu ancak vardiya bittikten saatler sonra, tabloyu doldururken fark edersiniz — oysa o anda müdahale edebilseydiniz, kaybı en aza indirebilirdiniz.
Sonuçları PDF olarak indirmek ve ekibinize göndermek için OEE hesaplama aracımızı hemen deneyin — hesapladığınız skoru, makine ve vardiya bilgilerinizle birlikte anında PDF raporuna dönüştürüp yöneticinize gönderebilirsiniz.
Sonuç: Formülü Biliyorsunuz, Şimdi Sırada Ne Var?
OEE hesaplama formülü aslında basit: Kullanılabilirlik × Performans × Kalite. Ama bu üç veriyi doğru, zamanında ve tutarlı şekilde toplamak — işte asıl zorluk burada başlıyor. Excel ameleliğinden kurtulup gerçek zamanlı, otomatik bir MES yazılımı ile OEE takibi yapmak, hem veri hatalarını ortadan kaldırır hem de kaybı yaşandığı anda görüp müdahale etmenizi sağlar.
Fabrikanızın gerçek OEE skorunu görmek için hemen ücretsiz OEE hesaplayıcımızı deneyin, ya da hiç Excel'e dokunmadan gerçek zamanlı takip yapan MESPanel ile ücretsiz demo talep edin.