Enjeksiyonda Verimliliği Belirleyen Kalemler
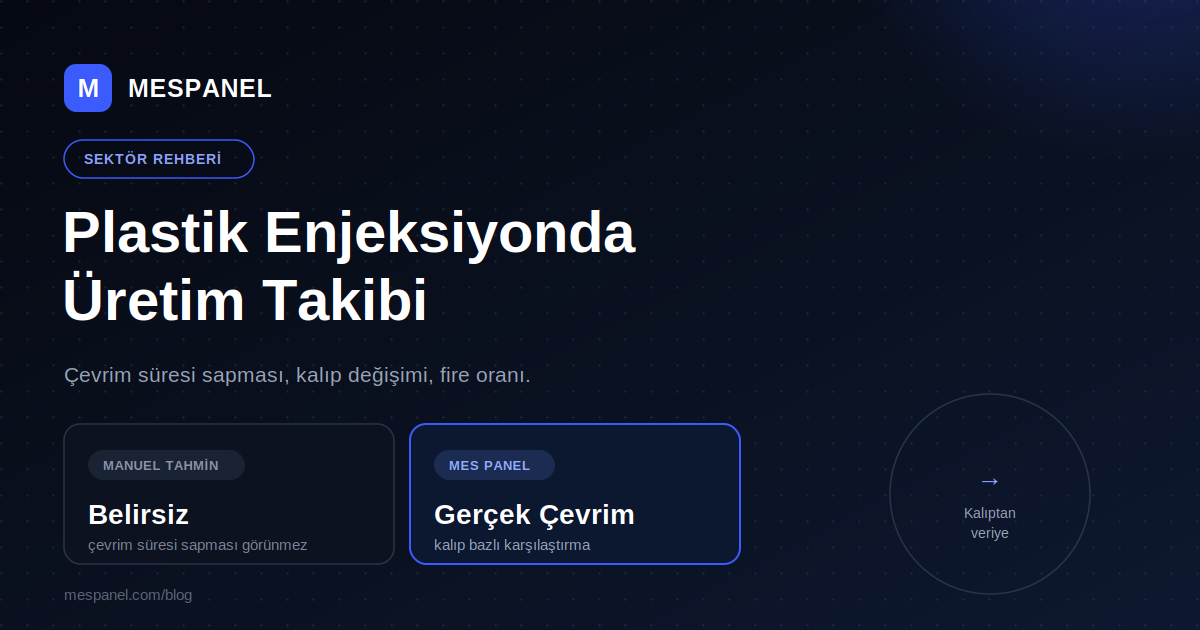
- Çevrim süresi sapması: Makine, kalıbın teorik çevrim süresinin üzerinde çalışıyorsa (örneğin soğutma süresi uzatılmışsa) bu, Performans kaybıdır ve genelde fark edilmez.
- Kalıp değişim süresi: Farklı ürün/kalıba geçişte makinenin durma süresi — bu süre kalıptan kalıba büyük farklılık gösterebilir.
- İlk parça / fire oranı: Enjeksiyonda başlangıç parçaları (ısınma, ayar) genelde fire olarak çıkar; bu oranın kalıp bazında izlenmesi önemlidir.
- Malzeme bekleme/kurutma süreleri: Granül kurutma veya besleme problemleri, planlanmamış duruşlara yol açabilir.
Neden Sadece "Üretilen Parça Sayısı" Yanıltıcıdır?
Bir enjeksiyon makinesinin gün sonunda "12.000 parça ürettik" demesi tek başına bir şey ifade etmez. Aynı makine farklı kalıplarla farklı teorik çevrim sürelerine sahiptir — küçük, basit bir parça ile karmaşık, çok gözlü bir kalıp aynı ölçekte karşılaştırılamaz. OEE, ideal çevrim süresi üzerinden normalize ettiği için, "bu kalıpla bu makine, teorik potansiyelinin yüzde kaçını kullandı" sorusuna net cevap verir.
MES ile Enjeksiyon Hattında Neler Değişir?
- Makine kontrolöründen (çoğu modern enjeksiyon makinesinde mevcut) veya basit sinyal bağlantısıyla çevrim verisi otomatik toplanır
- Her kalıp için ayrı ideal çevrim süresi tanımlanır, gerçek süreyle karşılaştırılır
- Kalıp değişim süreleri kayıt altına alınır, hangi kalıp geçişinin sistematik olarak uzun sürdüğü görülür
- Fire oranı kalıp ve vardiya bazında raporlanır
Somut Bir Örnek
Bir makinede teorik çevrim süresi 22 saniye olan bir kalıp kullanılıyor ama gerçek ortalama çevrim 27 saniye çıkıyor — bu, %19'luk gizli bir Performans kaybı demektir ve görsel olarak fark edilmesi neredeyse imkansızdır. MES bu sapmayı otomatik yakalar ve bakım/kalıp ekibine somut bir inceleme noktası sunar.
Enjeksiyon makinelerinizin hangi kalıpta teorik hızının gerisinde kaldığını görmek ister misiniz? MESPanel, plastik enjeksiyon hatlarına hızlı kurulumla gerçek zamanlı çevrim ve OEE takibi sağlar — ücretsiz demo talep edin.